

 中文简体
Novinky z oboru
Domů / Novinky / Novinky z oboru / Belgické vafle Food: Sourcing Guide pro komerční kupující vaflovač


Oct 05, 2026
Tým pro zásobování snídaní hotelové skupiny jednou poslal požadavek, který byl téměř komicky krátký: 800 jednotek, 220–240 V, mřížky dostatečně hluboké na nalití těsta o hmotnosti 120 g, dodání do tří týdnů. Žádný přiložený recept. Žádná specifikace mouky. Tento tým pochopil něco, co se kupci, kteří nakupují poprvé, obvykle učí tvrdě: v komerční výrobě belgických vaflí stroj nastavuje strop kvality mnohem dříve, než to dělá recept. Mělká mřížka promění belgickou vafle v palačinku s vylisovaným vzorem. Pomalé topné těleso promění křupavou skořápku v napařený střed. Pant, který se vychýlí o půl milimetru ze zarovnání, vytváří jednu bledou stranu a jednu spálenou stranu, dávku po dávce a žádné ladění receptury to nevyřeší.
Tato příručka je napsána pro lidi, kteří skutečně podepsali tento nákup: vlastníky značek, dovozce, nákupčí kanálů, produktové manažery a týmy soukromých značek. Zabývá se tím, co belgické vafle skutečně vyžadují od hardwaru, jak jsou stroje uvnitř zabudovány, jaké specifikace měřit v dílně dodavatele a kde se skrývají tiché náklady. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) vyvíjí a vyrábí vaflovače od roku 2021 jako součást širší řady kuchyňských spotřebičů, která zahrnuje také kávovary, vnitřní bezdýmné grilovací pánve a parní hrnce, takže příklady níže pocházejí spíše ze zkušeností s výrobou než z katalogu.
Pokud máte čas zkontrolovat pouze jednu věc na vzorovém stroji, zkontrolujte mřížku. Belgická vaflová mřížka je typicky 16 mm až 18 mm hluboká, což je zhruba dvojnásobek hloubky standardní americké vaflové mřížky při tloušťce 8 mm až 10 mm. Ten rozdíl není dekorativní. Extra objem umožňuje nalití těsta o hmotnosti 90 g až 130 g expandovat nahoru, aniž by přetékalo přes okraj, vytváří vyšší kapsu, která zadržuje páru dostatečně dlouho, aby ztuhla vnitřní strukturu, a udržuje vnější povrch v kontaktu s plotýnkou dostatečně dlouho, aby se vytvořila suchá, křupavá skořápka, zatímco strouhanka zůstane otevřená. Když se značka pokusí prodat „belgickou“ vafli vyrobenou na mělkém talíři, výsledkem je hustý, pudinkový kotouč s mělkým potiskem a míra opakovaného nákupu během jediné sezóny utrpí.
Samotná hloubka mřížky nestačí. O tom, zda stroj dokáže udržet kvalitu během směny, rozhodují tři další proměnné:
Kupující často žádají „belgický vaflovač“, aniž by si uvědomovali, že dva klasické belgické styly vyžadují odlišnou geometrii desek, odlišné teplotní chování a odlišné balení. Bruselský styl je lehčí, obdélníková vafle s hlubokými kapsami, nejčastěji podávaná s moučkovým cukrem, šlehačkou, jahodami nebo čokoládovou omáčkou a konzumovaná nožem a vidličkou. Liège styl je hutnější, sladší a nepravidelných obrysů, vyrobený z těsta podobného briošku posetého perličkovým cukrem, který karamelizuje na talíři a vytváří lehce křupavý, žvýkací zevnějšek; normálně se jí z ruky bez polevy.
| Atribut | bruselský styl | Styl Lutych | Standardní americká vafle |
|---|---|---|---|
| Typická hloubka mřížky | 16–18 mm | 13–16 mm, často kulaté nebo oválné | 8–10 mm |
| Základní směs | Těsto z kynutých nebo šlehaných vajec | Těsto s perličkovým cukrem | Chemicky kynuté těsto |
| Sladkost | Světlo; sladkost pochází z polevy | vysoká; cukr je uvnitř těsta | Střední až vysoká |
| Jak se podává | Obložené, s polevou, příbory | Ruční, často zabalené | Pokovený nebo mražený maloobchod |
| Hmotnost těsta nebo těsta | 90–130 g na vafle | 80–110 g na vafle | 60–90 g na vafle |
| Hlavní implikace hardwaru | Hluboké talíře, silná rekuperace tepla, dobré uvolňování | Povrch talíře snáší karamelizaci cukru a snadno se čistí | Mělké desky, rychlé časy cyklů |
Praktický důsledek pro rozhodnutí o nákupu je jednoduchý. Program v Lutychu potřebuje povlak na talíři, který vydrží opakovaný kontakt s roztaveným cukrem, a čisticí rutinu, která odstraní karamel dříve, než zkarbonizuje. Bruselský program potřebuje hloubku plechu a rekuperaci tepla, protože těsto je vlhčí a nálev větší. Objednání jednoho stroje pro pokrytí obou stylů obvykle znamená kompromis u jednoho z nich.
Vaflovač je tepelný systém s uzavřenou smyčkou. Dvě topná tělesa, jeden v horní desce a jeden ve spodní, jsou cyklovány termostatem. Levné stroje používají bimetalový termostat s širokým pásmem necitlivosti; lepší stroje používají termistor NTC s elektronickým řízením, který drží desku v rozmezí zhruba plus minus 5 °C spíše než plus nebo minus 15 °C. Viditelným výsledkem široké mrtvé zóny je nekonzistentní zhnědnutí: první vafle po rozsvícení kontrolky připravenosti je bledá, další tmavá a operátoři začnou kompenzovat otevřením víka v náhodných okamžicích. Pro podrobný návod sekvence od studeného startu po signál připravenosti, technická poznámka na webu princip fungování vaflovače rozbíjí cyklus krok za krokem.
Ve stroji s pevnými deskami těsto jednoduše sedí ve spodní mřížce a šíří se vlastní vahou. Když se víko zavře, těsto se vytlačí ze středu ven, takže okraje jsou často tenčí a tmavší než střed. Mechanicky to řeší překlápěcí a otočné mechanismy. Otočení talířů o 180 stupňů umožňuje gravitaci vtáhnout těsto rovnoměrně do obou mřížek a vytvoří symetrické vafle se sladěným horním a spodním zhnědnutím. Vertikální překlápěcí designy dosahují stejného výsledku a zabírají méně místa na pultu, což je důležité v kavárnách s omezenou pracovní plochou. Otočný mechanismus poháněný motorem je nejvíce opakovatelnou možností ve velkoobjemovém provozu, protože operátor nemusí pamatovat na to, aby stroj ve správný okamžik otočil.
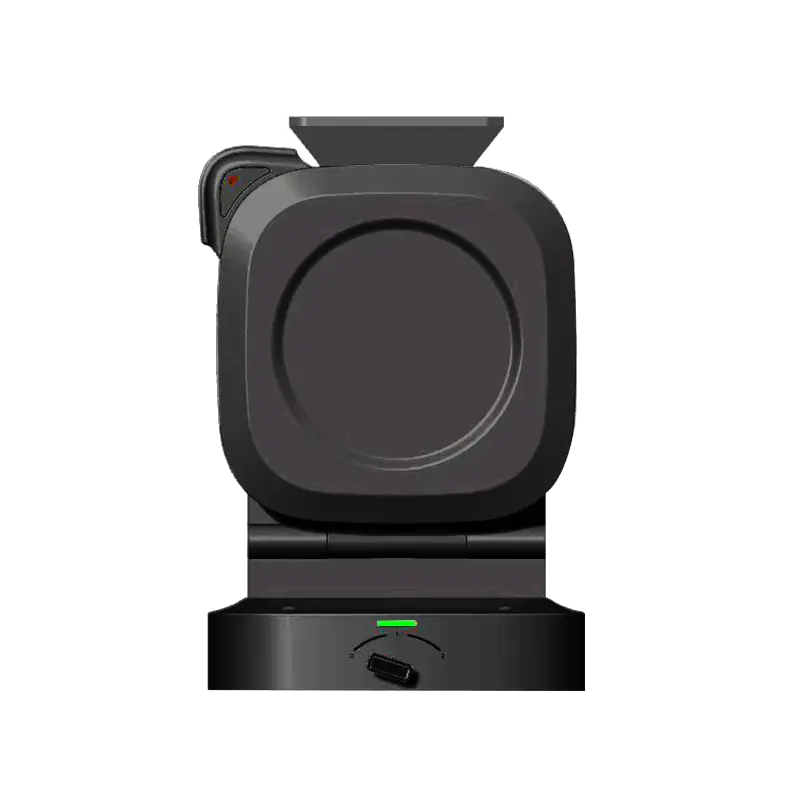 2stranný čtvercový rotační vaflovač Jednoduchý vzhled, stylový a velkorysý. Vertikální podávání, plné a jednotné. Okrajové těsnění zabraňující přetečení a zabránění úniku kapaliny. Dvouúrovňové zprostředkování, automatizace... Zobrazit produkt →
Stroje této třídy typicky spárují oboustrannou čtvercovou rotační sestavu s časovačem a potaženou deskou odlévanou pod tlakem a jsou formátem nejčastěji voleným pro hotelové snídaňové linky a dezertní pulty, kde se během spěchu musí vyrobit dvě nebo tři vafle za minutu.
Nátěry se obvykle nanášejí v tloušťce 20 až 35 mikronů ve dvou nebo třech vrstvách. Standardní systémy PTFE se uvolňují čistě a dobře si poradí s typickou chemií těsta. Keramické a sol-gelové povlaky lépe odolávají poškrábání, ale pokud obsluha použije kovové kleště, může dojít ke ztrátě účinnosti uvolňování dříve. V obou případech je způsob selhání stejný: jakmile se povlak začne odlupovat, těsto se lepí, operátor škrábe silněji a deska se rychle degraduje. Konstrukce odnímatelných desek zcela mění ekonomiku údržby, protože opotřebovanou desku lze vyměnit bez sešrotování spotřebiče.
Doba cyklu je jediný údaj, který rozhoduje o tom, kolik strojů daná lokalita potřebuje, a liší se mezi třídami strojů mnohem více, než kupující očekávají. Níže uvedená tabulka ukazuje typické cykly pečení měřené od nalití studeného těsta do uvolněné vafle, založené na 110 g polévce na bruselský způsob při teplotě desky kolem 190 °C. S hodnotami zacházejte spíše jako s plánovacími rozsahy než s pevnými sliby, protože hydratace těsta, obsah cukru a teplota startovací desky, to vše mění výsledek.
Z této distribuce vyčnívají tři věci. Za prvé, rozdíl mezi nejrychlejší a nejpomalejší třídou je více než dvojnásobný, což znamená, že stejná potřeba snídaně může vyžadovat dva nebo pět strojů v závislosti na zvoleném formátu. Za druhé, rozdíl není pouze v topném výkonu; rotační a překlápěcí formáty také zkracují mrtvou dobu, kterou operátor stráví čekáním na otevření víka ve správný okamžik, takže se zvyšuje efektivita práce spolu s propustností. Za třetí, interval regenerace mezi naléváním má tendenci se prodlužovat rychleji na lehčích strojích, takže jednotka, která na papíře při otevření snídaně vypadá adekvátně, může zaostávat ve špičce servisní doby. Při plánování kapacity je bezpečnější modelovat propustnost čtvrté po sobě jdoucí vafle spíše než první a ponechat na místě jeden záložní stroj pro místa, kde se podává více než zhruba 150 vaflí denně.
Belgické vafle se pohybují velmi odlišnými komerčními kanály a každý kanál má svou vlastní logiku vybavení. Pochopení, který kanál dodáváte, je nejrychlejší způsob, jak zúžit specifikaci.
Průmyslová výroba mražených vaflí probíhá spíše na průběžných tunelových pecích než na sklopných zařízeních. Prioritami jsou jednotné profily pečení a rychlé zmrazování a nákup zařízení je spíše projektem technického zařízení než objednávkou zařízení. Tento segment se zřídka překrývá se zde diskutovanými stolními stroji, ale stojí za to to jasně uvést, aby si kupující nepletli dva dodavatelské řetězce.
Hotelová snídaňová stanice potřebuje stroje, které přežijí každodenní používání rotujícího personálu s minimálním školením. To znamená jasné indikátory připravenosti, načasované cykly pečení, desky, které se spolehlivě uvolní, a design, který lze rychle setřít. Objem je mírný, ale kontinuální, takže rotační stroj se silnou rekuperací tepla je obvykle lepší volbou než rychlý stroj, který má výkyvy teploty.
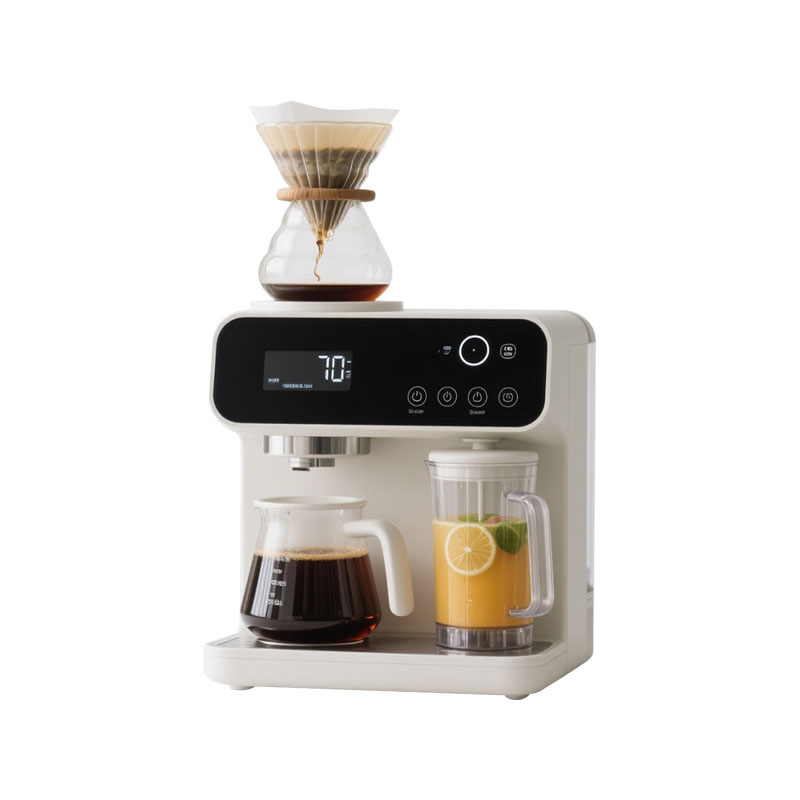 Velkokapacitní odkapávací filtr Multifunkční kávovar 1. Vysoká účinnost a velká kapacita: 1,8L průhledná nádrž na vodu, dokáže uvařit 12 šálků kávy najednou, průtokové čerpadlo komerční třídy může dosáhnout rychlé extrakce za 5 mil... Zobrazit produkt →
Snídaňové vybavení se běžně kupuje ve skupinách a vaflovací stanice je téměř vždy vedle kavárny. Kupující, kteří budují kompletní bufetovou řadu, často získávají velkokapacitní překapávací kávovar ve stejné objednávce, což snižuje náklady na dopravu, zjednodušuje seznam náhradních dílů a udržuje konzistentní vizuální jazyk pultu.
Tito operátoři žijí z propustnosti ve špičce. Kiosek prodávající ruční lutyšské vafle potřebuje stroj, který běží nepřetržitě dvě hodiny s rychlým obratem a snadným odstraňováním karamelu. Dezertní kavárna pokovující bruselské vafle potřebuje důsledné zhnědnutí pro fotografickou prezentaci a stroj, jehož horní desku lze upravit nebo vyměnit.
Dodavatelé belgických vaflových premixů a těsta připraveného k nalití mají neobvyklý zájem o hardware: výkon jejich produktů je posuzován na zařízení, které neovládají. Premix formulovaný pro 18mm mřížku se na 14mm plechu chová jinak a těsto, které se dobře sype při 185 °C, může hořet při 205 °C. Seriózní dodavatelé premixů specifikují parametry stroje na balení a někteří poskytují stroje vedle svých mixů, aby zajistili zamýšlený výsledek.
Jakmile je specifikace jasná, hodnocení dodavatele se stává rozhodujícím krokem. Cenové rozdíly mezi nabídkami ve výši 20 až 30 procent se obvykle vysvětlují materiálem desky, typem termostatu, tloušťkou povlaku a tím, zda dodavatel ovládá své vlastní nástroje. Níže uvedená tabulka uvádí kontroly, které oddělují stabilního dlouhodobého partnera od obchodníka pouze s montáží.
| Zkontrolujte | Co hledat | Proč je to obchodně důležité |
|---|---|---|
| Vlastní obrábění a tlakové lití | Vlastní výroba forem a zpracování hořčíkovo-hliníkových komponent | Změny nástrojů, revize geometrie desky a zásoba náhradních desek – to vše zůstává pod kontrolou, místo toho, abyste byli závislí na třetí straně |
| Dodavatelský řetězec povlaků | Známá značka nátěru, uvedená tloušťka mikronů, dokumentovaný proces vytvrzování | Určuje výkon uvolnění a reálnou životnost spotřebiče |
| In-line elektrické testování | Hi-pot, kontrola spojitosti uzemnění a svodového proudu na každé jednotce | Snižuje riziko odmítnutí zásilky na celní nebo maloobchodní kontrole kvality |
| Kalibrace termostatu | Zaznamenaná teplota desky v nastavené hodnotě, s tolerančním rozsahem | Konzistentní hnědnutí napříč výrobní šarží a napříč sezónami |
| Balení a testování pádem | Testování kartonů ve stylu ISTA, ochrana rohů, uchycení příslušenství | Poškození povrchu a ohnuté panty patří k nejčastějším záručním nárokům |
| Zásady náhradních dílů | Dostupnost desek, termostatů, knoflíků a nožiček po definovanou dobu | Chrání pověst značky po prodeji na trzích s dlouhou životností |
| Dokumentovaný výrobní proces | Publikoval postupy výroby, testování a kontroly kvality | Dává kupujícímu něco konkrétního k auditu spíše než slovní ujištění |
Návštěvy webu jsou zde důležitější než u většiny kategorií zařízení, protože režimy selhání jsou fyzické. Požádejte, abyste viděli oblast tlakového lití, lakovací linku a zkušební stolici na konci linky. Zeptejte se, jak dodavatel měří rovinnost desky, a požádejte o zobrazení měřidla. Na tyto otázky odpoví výrobce se skutečnou nástrojárnou v konkrétních číslech; obchodní společnost odpoví obecně. Společnosti výrobní proces a proces kontroly kvality je užitečným výchozím referenčním bodem pro to, jak vypadá řádně zdokumentovaný výrobní tok, a stojí za to tento tok porovnat s tím, co pozorujete na místě.
Pro kupující, kteří zadávají hromadné objednávky, jsou tři obchodní otázky stejně důležité jako technické: jaká je reálná dodací lhůta pro opakovanou objednávku, jak velká část zařízení je vyrobena interně v porovnání s externími dodavateli a co se stane, když šarže nátěru neprojde testem solného spreje nebo přilnavosti. Dodavatelé, kteří bez váhání odpoví na všechny tři, jsou obvykle těmi, kteří dodržují sliby o dodání během hlavní sezóny.
Většina mezinárodních kupujících vstupujících do této kategorie nechce stávající katalogový model s novým logem. Chtějí stroj, který odpovídá pozici jejich značky, standardu napětí a zástrčky na jejich trhu a identitě jejich balení. To je OEM nebo ODM konverzace a začíná dlouho před uměleckým dílem.
V uspořádání ODM výrobce již vlastní osvědčené návrhy platforem a přizpůsobuje je. Změny se obvykle omezují na barvu pouzdra a povrchovou úpravu, design rukojeti a knoflíku, uspořádání ovládacího panelu, konfiguraci časovače nebo displeje, geometrii desky v rámci stávající rodiny nástrojů, napětí a frekvenci, typ zástrčky, délku kabelu a balení. Tato cesta je rychlejší a levnější, protože se nevyřezává žádná nová forma, a vyhovuje značkám, které chtějí přejít od schválení vzorku k první zásilce během několika měsíců.
Úplný program OEM začíná novou formou. To znamená delší dobu vývoje, investici do nástrojů a mnohem užší inženýrský vztah. To také znamená, že kupující může ovládat hloubku talíře, vzor mřížky, architekturu pantů a polohu parních průduchů, z nichž všechny přímo formují finální vafle. Značky vytvářející charakteristický produkt nebo stroj určený ke spárování s proprietárním těstem nebo premixem, obvykle jdou touto cestou.
Výrobce, který také zpracovává hořčíkovo-hliníkové formy a polotuhé hořčíkovo-hliníkové komponenty, může při revizích desek postupovat rychleji, protože nástroje a výroba dílů jsou ve stejné organizaci. Pro kupujícího to znamená kratší iterační cykly během vývoje a spolehlivější dodávku náhradních desek po uvedení na trh. Je to jeden z mála atributů dodavatele, který zlepšuje jak vývojovou fázi, tak desetiletou poprodejní fázi.
Většina problémů se sourcingem v této kategorii je předvídatelná a téměř nikdy nejsou vidět ve sloupci ceny. Následující seznam pokrývá problémy, které generují většinu nároků, vracení a zúčtování.
Žádnému z těchto rizik není třeba předcházet exotickým inženýrstvím. Vyžadují dodavatele se zdokumentovaným procesem a kupujícího, který specifikuje měřitelná akceptační kritéria, spíše než aby popisoval požadovaný výsledek pomocí přídavných jmen.
Jak se vaflovač čistí v provozu, rozhoduje o tom, jak dlouho povlak vydrží, a to zase rozhoduje o celkových nákladech na vlastnictví. Pravidla jsou jednoduchá, ale v rušných kuchyních se často ignorují.
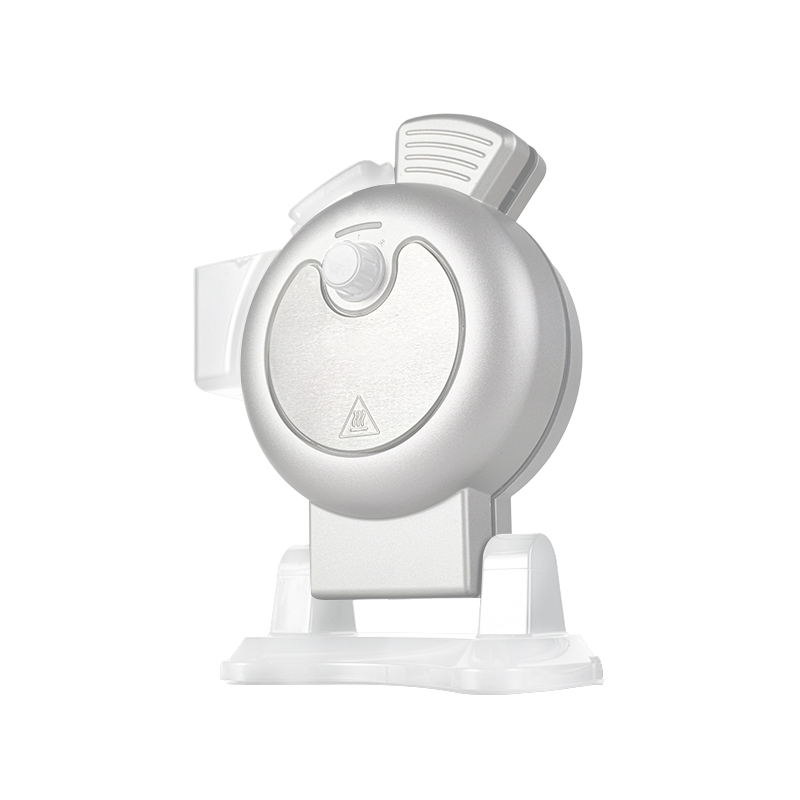 Multifunkční vaflovač s odnímatelnými deskami 1. Módní a inovativní vzhled, vertikální a horizontální konstrukce konstrukce, různé funkce. 2. 360 ° trojrozměrné cyklické vytápění, rovnoměrné vytápění, žádné e... Zobrazit produkt →
Konstrukce odnímatelné desky mění aritmetiku údržby v komerčním prostředí. Namísto vyřazení spotřebiče z provozu, když se povlak nakonec opotřebuje, operátor vymění jednu desku a ponechá kryt, ovládací desku a topné prvky v provozu. U značek podporujících hotely nebo řetězce kaváren toto rozlišení snižuje jak náklady na záruku, tak objem vrácených jednotek.
Pro výrobu belgických vaflí v bruselském stylu počítejte s 16 mm až 18 mm. Výrobky ve stylu Lutych mají obvykle tloušťku 13 mm až 16 mm. Cokoli menšího než 12 mm je standardní vaflová mřížka a nevytvoří charakteristické vysoké kapsy ani kontrastní kontrastní strukturu, kterou si kupující spojují s belgickými vaflemi.
Motorizovaný rotační stolní stroj s dobrou rekuperací tepla obvykle dodává 20 až 24 vaflí za hodinu v cyklu 2,5 až 3 minuty. Lehký stroj s pevnou deskou může dodat pouze 12 až 15 za stejnou dobu. Plánování kapacity vždy založte na čtvrté po sobě jdoucí vafli, nikoli na první.
U privátní značky chcete výrobce, ne velkoobchodníka. Výrobce řídí nástroje pro desky, nanášení povlaků a kalibraci termostatu, což jsou přesně proměnné, které určují, zda váš značkový produkt funguje konzistentně. Velkoobchodník může rychle dodat katalogový materiál, ale obvykle nemůže změnit geometrii desky nebo specifikaci povlaku.
Manuální vyklápěcí modely jsou dostačující až do zhruba 60 vaflí za den, zejména tam, kde personál dostává řádné školení. Kromě toho rotační mechanismus odstraňuje chyby v načasování operátora, snižuje počet odmítnutých dávek a zkracuje křivku učení nového personálu, což je důležité v pohostinských prostředích s vysokou fluktuací.
Požadavky se liší podle trhu. Evropské trhy obvykle očekávají označení CE a shodu s platnými směrnicemi o nízkém napětí a elektromagnetické kompatibilitě. Severoameričtí kupující obecně vyžadují seznam UL nebo ETL a další regiony mají svá vlastní schémata. Požádejte o zkušební protokoly týkající se přesného modelu a varianty napětí, kterou kupujete, nikoli o obecný certifikát pro podobný produkt.
Může, ale ne na stejné kvalitativní úrovni. Lutyšské těsto s perličkovým cukrem vyžaduje povrch plátu, který snáší karamelizaci, zatímco bruselské těsto vyžaduje větší hloubku a rychlejší rekuperaci tepla. Pokud jsou ve vaší nabídce oba produkty, dva vyhrazené stroje obvykle poskytují lepší konzistenci než jedna kompromisní jednotka.
Upravená platforma ODM může přejít od specifikace k první dodávce během několika měsíců. Nová OEM forma s vlastní geometrií desky, pouzdrem a ovládacím panelem obvykle přidává několik měsíců na nástroje, vzorkování a ověřování, než začne sériová výroba.
Minimálně náhradní desky, termostaty, knoflíky, nožičky a šňůry. Ty pokrývají velkou většinu poruch v terénu a umožňují distributorovi vyřešit většinu záručních problémů místně, místo toho, aby zasílal jednotky zpět přes hranice.
Nejspolehlivější je tato sekvence: nejprve se rozhodněte o stylu vaflí, poté nastavte hloubku mřížky, materiál desky a povlak, poté zvolte formát stroje, který odpovídá očekávanému dennímu objemu, a teprve poté začněte shromažďovat nabídky. Kupující, kteří dodržují tuto objednávku, obvykle skončí s menším počtem modelů, jednoduššími seznamy náhradních dílů a nižšími celkovými náklady na podávanou vafle. Kupující, kteří začínají cenou, obvykle zjistí problém s hloubkou mřížky poté, co již přistál první kontejner.
Pokud váš program leží někde mezi upravenou platformou a zcela novým designem, nejužitečnějším dalším krokem je poslat výrobci krátký stručný popis vaflového stylu, očekávaného denního objemu, napětí a standardu zástrčky, cílových trhů a požadavků na balení. Tato jediná stránka informací obvykle stačí k zúžení pole na dvě nebo tři životaschopné konfigurace a k vytvoření realistické nabídky s dodacími lhůtami, které platí.
Dedicated to producing kitchen appliances that are highly welcomed by customers
Sledujte naše sociální sítě a zjistěte více o našich aktualizacích


+86-13805815092

č. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, Zhejiang Province, Čína


